暖機運転は何分?朝いちばんの精度確認を毎朝のルーティンにする
月曜の朝、いちばんに削った1個目。マイクロメータを当てると、段差の深さがわずかに浅い。
おかしいなと思いながら補正を入れて、2個目、3個目。昼を過ぎるころには、補正を入れる前の値に戻したくなるくらい寸法が揃っている。
「朝いちは、なんか合わないんだよな」。この感覚、機械加工の現場では長く付き合っている人ほど覚えがあるはずです。そして朝晩が冷え込んでくるこれからの季節は、そのずれが少しずつ大きくなっていきます。
これは腕の問題ではありません。機械が、まだ昨日の昼と同じ体になっていないというだけのことです。
結論:朝いちばんの寸法ずれは、①暖機運転の「中身」を決める(時間だけでなく、主軸・送り軸・油をどう温めるか)→ ②暖機のあとに「毎朝同じもの」を1回測る → ③その結果を1行だけ記録する → ④ずれたときにやることを先に決めておく → ⑤2〜4週間分の記録から、自分の機械の「暖機は何分か」を決める — この順番で落ち着いていきます。暖機が何分必要かは、機械と加工と工場の温度で変わります。 だからこそ、答えは取扱説明書と、自分の機械の記録の中にあります。
やることを並べると、こうなります。
- 取扱説明書で、メーカーが決めている暖機の手順を確かめる
- 暖機の中身と時間を、機械ごとに紙1枚に書く
- 暖機のあと、毎朝同じ基準を1回だけ測る
- 測った結果を1行だけ記録する
- ずれたときの対応を、あらかじめ決めておく
いちばん手間がかからないのは1番です。取説の保守・運転の章を開いて、暖機について書いてあるページに付箋を貼るだけで、今日の作業は終わりです。
何が起きているか — 機械は温まると、少しだけ伸びる
機械は金属のかたまりです。金属は、温まると伸び、冷えると縮みます。
加工を続けていると、主軸は回転で温まり、送り軸はボールねじの摩擦で温まり、油も温まっていきます。昨日の夕方の機械は、この「温まって少し伸びた状態」でした。そして工具の長さや補正は、たいていこの状態の中で合わせています。
ところが一晩たつと、機械は工場の温度まで冷えて縮みます。その冷えた体のまま朝いちばんに削ると、昨日合わせた補正と、いまの機械の体がずれている。 これが、朝いちの1個目だけ寸法が合わない正体のひとつです。
冷え込む季節に朝のずれが大きくなりやすいのは、昼と夜、そして夏と冬で、機械が経験する温度の差が広がるからです。冷えると潤滑油やしゅう動面の油も硬くなり、機械の動きそのものが落ち着くまで時間がかかります。
暖機運転は、この「冷えた体」を、加工中と同じ状態に近づけておくための準備運動です。人が朝いきなり全力で走らないのと同じで、機械にも温まる時間が要ります。
最近の機械には、メーカーが用意した暖機用のプログラムや、温度の変化による伸びを自動で補正する機能が付いていることも多くなりました。ただ、機能があっても「朝いちの確認」が要らなくなるわけではありません。自動補正は伸びを小さくしてくれますが、ゼロにはできないからです。
夏場の熱と湿気で寸法がぶれる話は 夏場に加工寸法がぶれる。熱と湿気で精度を落とさない現場対策 にまとめています。今日の記事は、季節を問わず毎朝やる「立ち上がりの型」の話です。
朝のルーティンは3つの手順でできている
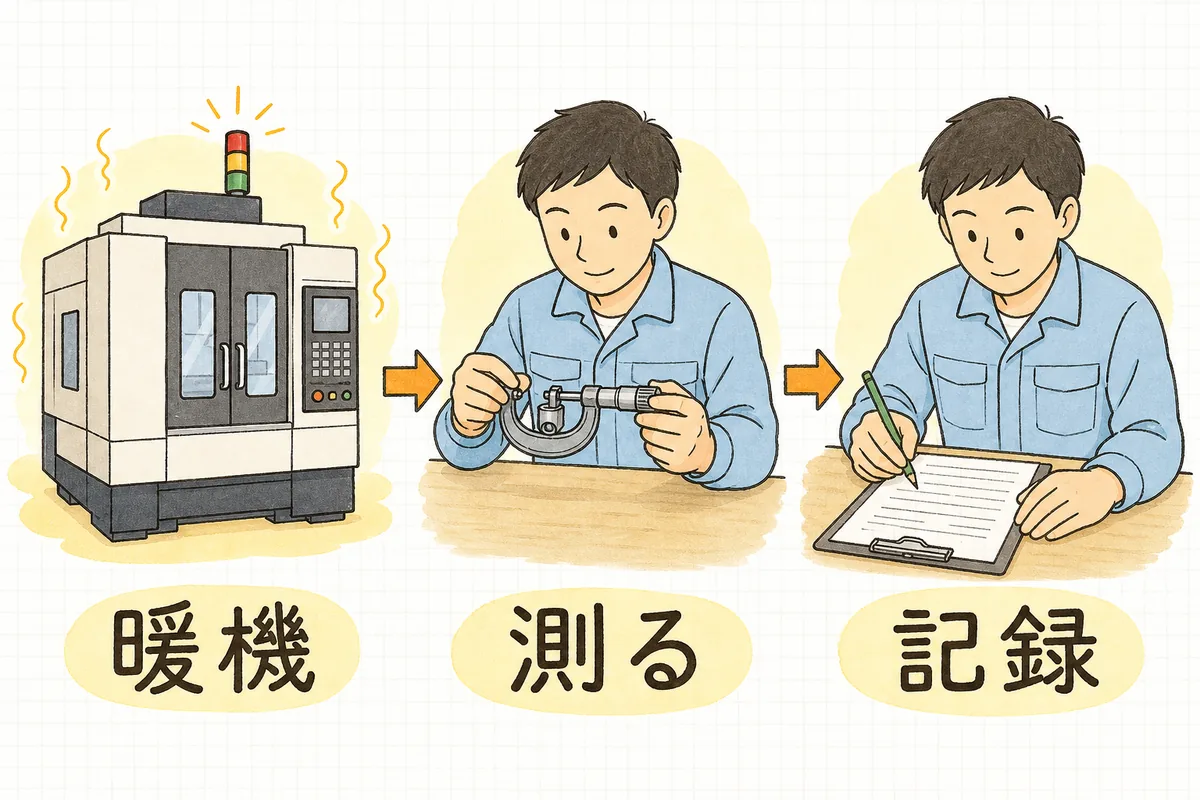
朝いちばんの精度確認は、大がかりな検査ではありません。温める、測る、書く。この3つを毎朝同じ順番で回すだけです。
暖機の「中身」を決める
暖機は「電源を入れて10分待つ」ことではありません。電源を入れただけでは、主軸も送り軸もほとんど温まりません。温めたいのは、加工中に熱を持つところです。
中身として決めておきたいのは、たとえばこういうことです。
- 主軸:低い回転から始めて、少しずつ回転を上げていく(いきなり最高回転にしない)
- 送り軸:X・Y・Zの各軸を、ふだん使う範囲いっぱいにゆっくり往復させる
- 油とクーラント:潤滑油が各部に回り、クーラントが循環していることを目で確かめる
どの回転数で何分、どの軸をどれだけ動かすかは、機械メーカーが取扱説明書で手順を示していることが多いので、まずそこに合わせます。暖機用のプログラムが用意されていれば、それを使うのがいちばん確実です。自己流で最高回転まで一気に上げるのは、冷えた軸受けに負担をかけることがあるので避けてください。
暖機のあと、毎朝同じ基準を1回測る
暖機が終わったら、毎朝かならず同じものを1回だけ測ります。 ここが今日の記事の中心です。
測るものは、現場の事情に合わせて選べば大丈夫です。
- 基準にしている部品(マスターワーク)を測る:前日の最後に削った品物を1個とっておき、朝いちに削った1個目と比べる方法が、いちばん手軽です
- 試し削りをして測る:端材に、いつもの段差や穴を1つだけ削って測る
- 機内のセンサーで工具長や基準位置を確かめる:タッチセンサーや工具測定の装置がある機械なら、いつもの手順で1回当てる
大事なのは、毎朝同じ方法で、同じ場所を測ることです。方法が日によって変わると、数字を並べても比べられません。
1行だけ記録する
測った結果は、機械のそばに吊るした紙に1行だけ書きます。
| 日付 | 朝の工場の温度 | 暖機の時間 | 基準とのずれ | 判定 |
|---|---|---|---|---|
| 9/29 | 18℃ | 15分 | −0.003 | OK |
これで十分です。温度計が工場にあれば、朝の温度も一緒に書いておくと、あとで「寒い朝ほどずれる」といった傾向が見えてきます。
測定器そのものの点検(ゼロ合わせや校正)については、測定器の校正と日常点検。ノギスとマイクロを信じて測るために にまとめています。朝の確認の前にゼロ合わせを1回入れるだけで、数字の信頼度はぐっと上がります。
具体例 — 「朝いちは合わない」を、数字にした2週間
ある工場での話として追ってみます。
マシニングセンタ1台で、段差の深さに ±0.01mm の公差がある部品をリピートで流していました。朝の1個目だけ、段差が浅めに出ることがある。ベテランは慣れていて、1個目を測ってから補正を入れて続けていました。
問題は、その「慣れ」が一人の中にしかなかったことです。ベテランが休んだ朝、若手がそのまま流して、朝いちの数個が公差の外に出ました。
そこでリーダーが、2週間だけ記録をとることにしました。毎朝、暖機のあとに端材で段差を1つ削り、狙いの深さからのずれを測る。暖機の時間は、日によって変えてみる。
2週間分を並べると、こうなりました(数字はこの工場のこの機械の一例です)。
| 暖機の時間 | 朝いちの段差のずれ(平均) |
|---|---|
| 5分 | −0.012mm(浅い) |
| 10分 | −0.007mm |
| 15分 | −0.003mm |
| 20分 | −0.003mm |
5分だと、平均で公差の ±0.01mm を超えてしまう朝がある。15分でずれはほぼ落ち着き、それ以上延ばしても変わらない。この機械なら「暖機は15分」と決められる、ということが分かりました。
もうひとつ分かったのは、冷え込んだ朝ほど、5分のときのずれが大きかったことです。そこで「朝の工場が15℃を下回る日は、暖機を20分にする」という一文も加えました。
決まったルールは、紙1枚に収まりました。暖機は取説の手順で15分(冷え込む朝は20分)→ 端材で段差を1つ削って測る → 1行書く → ずれが ±0.005mm を超えたら補正して、もう1回削って確かめる。 この「±0.005mm」は、公差の幅(0.02mm)の4分の1を目安に、この工場が自分たちで決めた線です。
ベテランの「朝いちは合わない」という感覚は、正しかったのです。それが数字になったことで、誰が朝いちに立っても同じ判断ができるようになりました。
影響 — 朝の10数分を惜しむと、あとで時間がかかる
朝の暖機と確認は、生産の数字には表れにくい時間です。忙しい朝ほど「今日は省いて、すぐ削り始めよう」となりやすいのも無理はありません。
ただ、省いたときに起きることは、たいてい朝の10数分より重くなります。
- 朝いちの数個が公差から外れて、作り直しになる(材料と加工時間がまるごと消える)
- 補正を何度も入れ直すうちに、昼には入れすぎになる(機械が温まったのに、朝の補正が残っている)
- ずれに気づかないまま流れて、あとの工程や客先で見つかる
2つ目は見落とされやすいところです。冷えた機械に合わせて補正を入れ、そのまま温まっていくと、今度は反対方向にずれていきます。朝の補正は、機械が温まれば要らなくなる補正であることが多いのです。暖機をしてから測れば、この「補正の入れすぎ」も起きにくくなります。
段取り替えのあとの1個目を止めて確かめる考え方は、初物検査のやり方。段取り替え後の不良を作り込まない一手 と同じです。朝いちの確認は、いわば「一日の最初の初物検査」です。
明日やること — 5つの手順
1. 取扱説明書の暖機のページに付箋を貼る
保守や運転準備の章に、暖機の手順や推奨の時間が書かれていることが多いです。暖機用のプログラムが入っているかも、ここで確かめられます。取説が見つからないときは、機械メーカーのサポート窓口に型式を伝えて問い合わせるのが確実です。
2. 暖機の中身と時間を、機械の横に貼る
「主軸は低い回転から段階的に」「各軸を全体に往復」「油とクーラントを目で確認」「時間は◯分」。この4行を機械ごとに書いて、操作盤のそばに貼ります。誰が朝いちに立っても同じ暖機ができることがねらいです。
3. 毎朝測る「基準」を1つ決める
前日の最後の1個、端材の試し削り、機内センサーのどれか1つに決めます。迷ったら、いちばん公差の厳しい寸法を、いちばん簡単な方法で測れるものを選んでください。
4. 記録の紙を吊るす
日付・朝の温度・暖機の時間・ずれ・判定の5つの欄がある紙を1枚、クリップボードに挟んで機械の横に吊るします。点検表と一緒にしても構いません。続けるコツは 続く設備点検表のつくり方、まず減らしたい3つの手間 を参考にしてみてください。
5. 「ずれたときにやること」を先に決める
ここを決めておかないと、朝いちに立った人がひとりで迷うことになります。たとえば、こう書いておきます。
- ずれが目安の内側 → そのまま加工を始める
- ずれが目安を超えた → 暖機を5分足して、もう1回測る
- 足しても戻らない → 補正を入れて1個削り、確かめてから始める。その日の記録に「補正あり」と書く
- いつもより明らかに大きい、異音や振動もある → 加工を始めず、リーダーに相談する
最後の行は大切です。暖機で戻らない大きなずれは、温度ではなく機械の不調のサインのこともあります。異音や振動の見方は 機械が止まる前に。異音・振動で不調に気づくチェック点を整理 にまとめています。
そして2〜4週間たったら、記録を並べて見返してください。「この機械は、暖機◯分でずれが落ち着く」という、自分の工場だけの答えがそこにあります。
朝の暖機・精度確認のチェックリスト
まず1つだけやるなら、これだけで十分です。
- いちばん精度が要る機械1台で、暖機のあとに毎朝同じ基準を1回測ったか
これを1週間続けるだけで、朝のずれがどのくらいあるのかが数字で見えてきます。 残りは、手が空いたときに少しずつで大丈夫です。
慣れてきたら確認:
- 取扱説明書で、メーカーの暖機の手順や推奨時間を確かめたか
- 暖機用のプログラムがあれば、それを使っているか
- 主軸をいきなり最高回転にせず、段階的に上げているか
- 各軸を、ふだん使う範囲いっぱいに往復させているか
- 潤滑油とクーラントが回っていることを目で確かめているか
- 暖機の中身と時間を、機械の横に貼っているか
- 毎朝、同じ方法で同じ場所を測っているか
- 測る前に、測定器のゼロ合わせをしているか
- 朝の工場の温度を、記録と一緒に書いているか
- ずれたときの対応(暖機を足す・補正する・相談する)が決まっているか
- 連休明けや冷え込む朝は、暖機を長めにするルールがあるか
- 2〜4週間分の記録から、機械ごとの暖機の時間を見直したか
全部そろっていなくて構いません。上のひとつが回り始めるだけで、朝いちの1個目は変わっていきます。
よければ、こちらも
- 夏場の熱と湿気で寸法がぶれるときは、夏場に加工寸法がぶれる。熱と湿気で精度を落とさない現場対策 で季節の対策を整理しています。
- 朝の確認で使う測定器を信じられる状態にするには、測定器の校正と日常点検。ノギスとマイクロを信じて測るために が近い内容です。
- 段取り替え後の1個目の確かめ方は、初物検査のやり方。段取り替え後の不良を作り込まない一手 をあわせてどうぞ。
- 暖機のときに見る潤滑油の管理は、給油はいつ、どこに。設備の潤滑管理を紙1枚から始める決め方 が役立ちます。
- 連休明けの立ち上げを計画に組み込むなら、連休前に慌てない。お盆・年末年始をはさむ生産計画の組み方 も参考になります。
- 朝の記録がたまってきたら、工程能力(Cp・Cpk)の出し方。30個測ってばらつきを数字にする手順 で、ばらつきそのものを見る段階に進めます。
- 加工時間から原価を確かめたいときは、町工場のツール も使えます。
朝いちの1個目が合わなかった日のことを、責める必要はありません。
それは削り方が悪かったからではなく、機械がまだ目を覚ましきっていなかった、というだけの話です。原因が分かれば、朝の段取りに組み込めます。
毎朝の10数分は、生産の数字には出てこない時間です。でもその時間が、一日じゅう同じ寸法で削り続けるための土台になっています。派手ではなくても、朝いちばんの確認作業が、ものづくりの信頼を静かに守っています。
明日の朝は、暖機のあとに1回だけ測って、1行だけ書く。そこから、自分の機械の「ちょうどいい朝」が見えてきます。