三現主義のやり方。現場・現物・現実で不良の本当の原因へ
不良が出た日の夕方、事務所の打ち合わせ机で報告書を囲む。 「たぶん測り忘れだろう」「作業者の不注意ですね」「次から気をつけるように伝えます」。10分で原因が決まって、報告書もきれいに埋まった。
それなのに、翌週また同じ不良が出てしまう。 そんな経験、ありませんか。
それは、誰かの頑張りが足りないからではありません。原因を、現場から少し離れた場所で決めてしまっただけかもしれません。 この記事では、品質管理でよく言われる「三現主義」を、明日の不良対応でそのまま使える順番に分けて整理します。
結論:不良の原因を話し合う前に、①現場(起きた場所に行く)、②現物(不良品と良品を並べて手に取る)、③現実(いつ・どこで・何個、を数字で確かめる)の3つを、この順番で見ます。今日できるのは、「次に不良が出たら、話し合う前に5分だけ機械の前に行く」と決めるところまでで十分です。
三現主義とは:現場・現物・現実を自分の目で確かめること
三現主義は、問題が起きたときに、
- 現場:問題が起きた場所に、実際に行く
- 現物:問題の起きた品物(不良品)を、実際に見て触る
- 現実:その時の状況や条件を、数字や事実で確かめる
という3つを大切にする考え方です。ものづくりの現場で長く使われてきた言葉で、ここに「原理・原則」を足して「五ゲン主義」と呼ぶ会社もあります。
むずかしい手法ではありません。言ってしまえば「見に行こう、触ってみよう、数えてみよう」です。 ただ、忙しい日ほどこれが抜けて、報告書の文字と記憶だけで原因を決めてしまいがちです。
何が起きているか:三現が抜けると、原因が「人」に寄っていく
現場・現物・現実を見ないまま原因を考えると、どうしても次のような流れになります。
- 報告書の言葉だけで推測する:「寸法不良」とだけ書かれていて、どの寸法が、どちらに、どれだけ外れたのかが分からない
- 記憶で話がそろってしまう:「たしか午後だった」「いつもの機械だったはず」と、確かめていない話が前提になる
- 最後は「人」の原因で閉じる:機械や治具や条件の違いが見えないので、「不注意」「確認不足」に落ち着きやすい
「気をつけます」で閉じた対策は、気をつけている間は効きます。でも、本当の原因が機械や条件の側にあれば、どれだけ気をつけても、同じ不良はまた出てきます。
具体例:「測り忘れ」と思った外径不良は、昼休み明けに集中していた
たとえば、こんな場面です。
- 品物:鉄のシャフト、外径 φ20mm(公差 0〜−0.02mm)
- 状況:1日200個の加工で、外径が大きめに外れる不良が6個(不良率 3%)
- 会議での結論:「作業者が途中の測定をとばした」
品質担当者は、対策を決める前に、もう一度三現で見直してみました。
現場:旋盤の前に行き、作業者に「どんなふうに加工しているか、見せてもらえますか」と頼みました。測定はきちんと決められた間隔で行われていました。
現物:取り置いていた不良品6個と、同じ日の良品を並べて測り直しました。不良品はどれも、上限を0.01mm前後だけ超えていて、外れ方がそろっていました。
現実:作業日報と検査記録から、6個が加工された時刻を拾い出しました。すると、6個中5個が、昼休み明けの最初の30分に集中していました。
昼休みで機械が止まって冷え、再開直後は寸法が落ち着くまで少しずれる——機械の熱による変化(熱変位)の可能性が見えてきたのです。 対策は「気をつける」ではなく、「昼休み明けは短い暖機運転のあと、最初の1個を測ってから流す」に変わりました。
この見立てが当たっているかは、対策のあとの数字で確かめます。次の2週間、昼休み明けの不良が止まれば一歩前進です。止まらなければ、また三現に戻ればいい。 原因は一度で当てなくて大丈夫です。 確かめながら近づいていけば十分です。
影響:三現で見ると、何が楽になるか
- 人を責めずに済む:機械・治具・材料・条件の違いが見えるので、「誰が悪いか」ではなく「何が違ったか」で話せる
- 対策が当たりやすくなる:事実から出た原因なので、的外れな対策で手間だけ増える、ということが減る
- 客先に説明しやすい:是正の報告で「いつ・どこで・何個・どう外れたか」を数字で書けるので、話が通りやすい
逆に、三現を飛ばしたまま対策を重ねると、チェック項目や確認作業ばかりが増えて、現場が少しずつ重たくなっていきます。
三現主義の進め方:現場・現物・現実を順番に見る
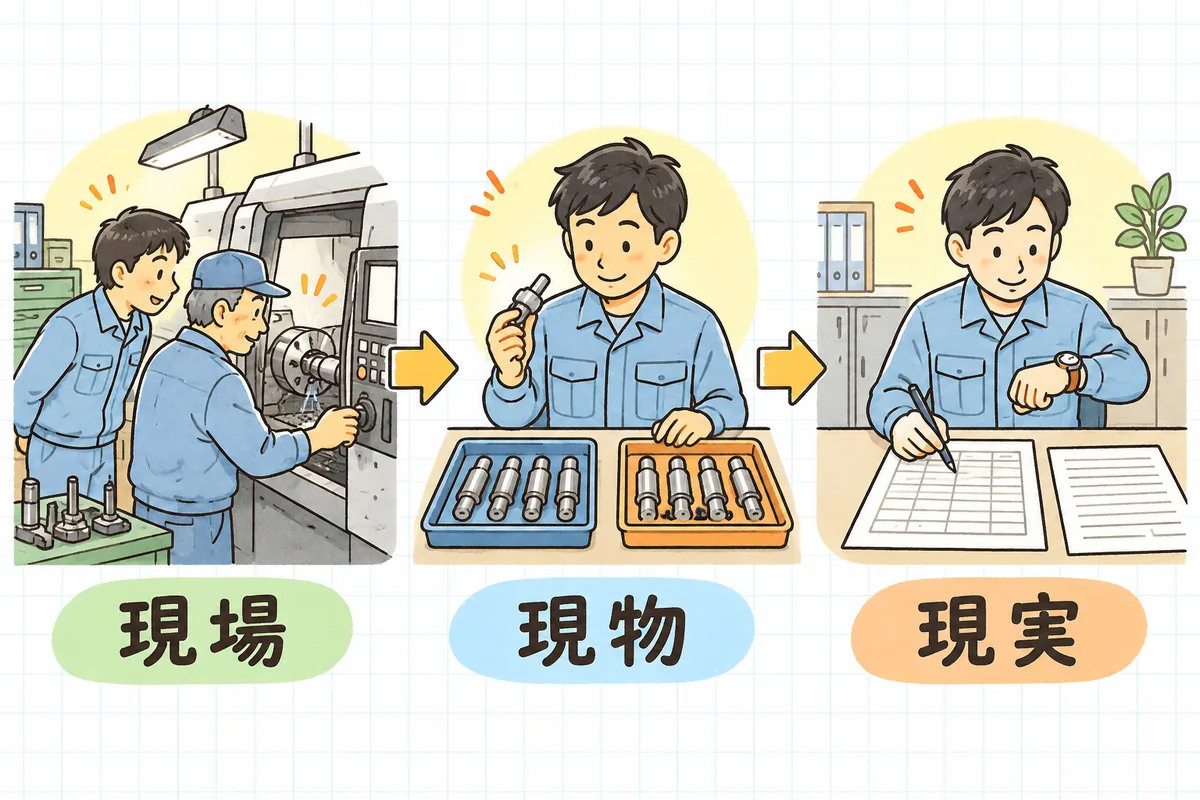
一度に全部やらなくて大丈夫です。順番に見ていきましょう。
① 現場:起きた場所に行き、「見せてもらう」
まずは、不良が出た機械・工程の前に行きます。話し合いの前に、5分でも構いません。
見るのは、たとえば次のようなところです。
- 機械・治具・工具の状態(摩耗、汚れ、切りくずのたまり方)
- 段取りのやり方、測定のやり方、置き場と流れ
- 明るさ、温度、作業のしやすさ(姿勢や手の届く距離)
作業者に話を聞くときは、「どうしてこうなったの?」ではなく「いつもどうやっているか、見せてもらえますか」と頼むのがおすすめです。 問い詰められると、人はどうしても身構えます。教えてもらう姿勢でいると、「そういえば、昼明けはいつも少し大きめに出るんですよ」といった、記録には残っていない話が出てきやすくなります。
② 現物:不良品と良品を並べて、手に取る
次に、不良品そのものを見ます。そのために、不良品はすぐに捨てず、札を付けて取り置いておくことが大切です(分け方は 不良品の識別・隔離のやり方 を参考にしてください)。
- 良品と並べて見比べる:どこが、どう違うか。1個だけ見るより、違いがぐっと見えやすくなります
- 測り直して、数字で残す:「大きい」ではなく「上限を0.01mm超え」のように
- 外れ方がそろっているかを見る:同じ方向に、同じくらい外れていれば、条件の側に原因があるかもしれません。ばらばらなら、別の見方が要ります
- 写真を撮っておく:あとで報告するとき、客先とやりとりするときの材料になります
③ 現実:いつ・どこで・何個を、数字で確かめる
最後に、そのときの状況を事実で確かめます。記憶ではなく、日報や検査記録、現品票から拾います。
| 確かめること | 拾い出す先 | 書き方の例 |
|---|---|---|
| いつ出たか(日時・時間帯) | 作業日報・検査記録 | 10/22 13:05〜13:30 に5個、16:10 に1個 |
| どこで出たか(機械・工程) | 現品票・工程表 | 2号機・外径仕上げ工程 |
| 何個中、何個か | 検査記録 | 200個中6個(3%) |
| 何が違ったか(材料・治具・工具・人) | 段取り記録・ロット | 材料ロット・治具は同じ/昼休み明けに集中 |
| いつもと違うことはあったか | 聞き取り・変化点の記録 | 工具交換なし、前日に機械の移設なし |
ここで「いつもと違う」が見つかれば、原因にぐっと近づきます。材料・機械・やり方・人の変化に気づく仕組みは 4M変化点管理の始め方 にまとめています。
三現で集めた事実がそろったら、ここで初めて「なぜ」を掘り下げます。事実の上に立てたなぜなぜ分析は、推測の上に立てたものより、ずっと的を外しにくくなります(進め方は なぜなぜ分析のやり方 をどうぞ)。
三現主義で不良の原因を見るときのチェックリスト
- 原因を話し合う前に、不良が出た機械・工程の前に行ったか
- 作業者に、責める聞き方ではなく「見せてもらう」聞き方で話を聞いたか
- 機械・治具・工具・置き場・明るさなど、その場の様子を見たか
- 不良品を捨てずに、札を付けて取り置いているか
- 不良品と良品を並べて、どこがどう違うかを見比べたか
- 測り直して、外れ方を数字で残したか
- 不良が出た日時・機械・数量を、日報や記録から拾い出したか
- 材料・治具・工具・人など、「いつもと違うこと」がなかったか確かめたか
- 「不注意」「確認不足」で閉じる前に、条件の側の原因を探したか
- 対策のあと、同じ不良が止まったかを数字で確かめる日を決めたか
全部できなくても大丈夫です。まずは一番上の「話し合う前に、機械の前に行く」だけで、見える景色が変わります。
よければ、こちらも
- 三現で集めた事実から原因をたどるには なぜなぜ分析のやり方、不良の原因を一緒にたどる をどうぞ。
- 原因が見えたあとの対策づくりは 「気をつけます」で終わらせない、再発防止策の立て方 にまとめています。
- 「現実」を数字で見る下地づくりには 不良率を記録して傾向をつかむ、簡単な集計の始め方 が近い内容です。
- 昼明けや朝いちばんの寸法のずれが気になるときは 暖機運転は何分?朝いちばんの精度確認を毎朝のルーティンにする もあわせてどうぞ。
- 原価や見積の計算には 無料ツール も使えます。
不良の原因がすぐに分からないのは、あなたの力が足りないからではありません。 原因は、たいてい会議室ではなく、機械の前や品物の中に隠れています。
見に行く。触ってみる。数えてみる。 今日は、「次に不良が出たら、話し合う前に5分だけ機械の前に行く」と決めるところまでで十分です。その5分が、同じ不良に何度も悩まされる日々から、少しずつあなたを連れ出してくれるはずです。