打痕・キズは工程の間で生まれる。運搬と保管で防ぐ小さな工夫
旋盤での加工も、寸法検査も、ちゃんと合格した部品。 ところが出荷前に箱から出してみると、端のほうに小さなへこみがある。
「どこで付いたんだろう……」 加工した人も、検査した人も、心当たりがない。朝礼で話題にしても、誰も答えられない。
こういうとき、気持ちがもやもやしますよね。 でも、これは誰かの不注意というより、部品が「運ばれて、置かれている間」に付いたキズであることが多いのです。加工中でも検査中でもないので、誰の目にも入っていない時間に生まれます。
この記事では、工程の間で生まれる打痕(ぶつかってできる小さなへこみ)やすりキズを、運搬と保管の工夫で減らす方法を、小さな手順に分けて整理します。
結論:打痕・キズを減らす近道は、作業者に「気をつけて」と言うことではなく、部品同士・部品と硬いものが当たらない「入れ物と置き方」を先に決めることです。進め方は、①どこで付くかを見当づける → ②当たらない入れ物と置き方に変える → ③1か月だけ記録して確かめるの3つ。高い設備はいりません。段ボールの仕切りとゴムマットからでも始められます。
進める順番は、こうです。
- キズの「形」と「位置」から、どこで付いたかの見当をつける
- 工程の間の流れ(箱・台車・置き場)を一度だけ歩いて見る
- 「仕切る」「敷く」「床に置かない」の3つから、できるものを1つ変える
- 1か月だけ、打痕・キズの数を記録して確かめる
何が起きているか──キズは「誰も見ていない時間」に付く
町工場の部品は、1つの工程で完成することはあまりありません。 加工して、バリを取って、洗って、検査して、梱包する。そのたびに、箱に入れて、台車で運んで、どこかに置いて待つ時間があります。
この「運ぶ・置く・待つ」の間には、次のようなことが起きています。
- 通い箱にバラで入れた部品同士が、台車の振動でカチカチと当たる
- 箱の中で、重い部品の上に別の部品が落ちる
- 台車が床の段差や溝を越えるときに、箱ごと揺れる
- 作業台の上で、部品を重ねたり、端を金属の台にぶつけたりする
- 置き場が足りず、箱を床に直に置いたり、斜めに積んだりする
どれも一つひとつは小さなことで、作業している人は「普通に運んでいるだけ」です。 だからこそ、打痕・キズは努力不足ではなく、入れ物と置き方の問題として扱うほうが、ずっと早く減ります。
※ 材質や形、お客さんの外観基準によって、どの程度のキズが不良になるかは変わります。判定のそろえ方は 良品か不良かで迷う日に。限度見本で判断をそろえる手順 を参考にしてください。
具体例──キズの「形」で、どこで付いたかの見当をつける
まず、見つかったキズをよく見てみます。 キズの形と位置には、どこで付いたかのヒントが残っていることが多いです。
| キズの形 | 起きやすい場面 | 見当をつける場所 |
|---|---|---|
| 角や端の小さなへこみ(打痕) | 部品同士・部品と金属がぶつかった | バラ入れの通い箱、作業台の端、シュート |
| 面に沿った細い線(すりキズ) | 部品が何かの上を滑った・こすれた | 重ね置き、箱の底、ローラーコンベア |
| 同じ位置にそろった同じキズ | 毎回同じものに当たっている | 治具の受け、置き台の角、特定の箱 |
| ばらばらの位置に出るキズ | 運搬中の揺れや転がり | 台車、段差、箱の中の空きすぎ |
たとえば「どの部品も、同じ外周の同じあたりにへこみがある」なら、毎回同じものに当たっている可能性が高い。 置き台の角や、検査で部品を受ける台の縁を見に行くと、意外とすぐ見つかります。
工程の間を、一度だけ部品の気持ちで歩いてみる
見当がついたら、加工機から出荷場所まで、部品の通り道を一度だけ一緒に歩いてみます。 見るのは、部品が「何に触れて、どれくらい揺れて、どこで待っているか」だけです。
- 加工機から取り出したあと、どこに置かれるか
- 箱の中で、部品同士が触れていないか
- 台車で運ぶ道に、段差や溝、急な曲がり角がないか
- 次の工程の前で、どこに・どう置かれて待っているか
通路やレイアウトそのものを見直したくなったら、工場のレイアウト・動線を見直す。運搬のムダを減らす小さな手順 が役に立ちます。運ぶ距離と回数が減れば、それだけキズが付く機会も減ります。
打痕・キズを防ぐ運搬と保管の工夫──「仕切る」「敷く」「床に置かない」
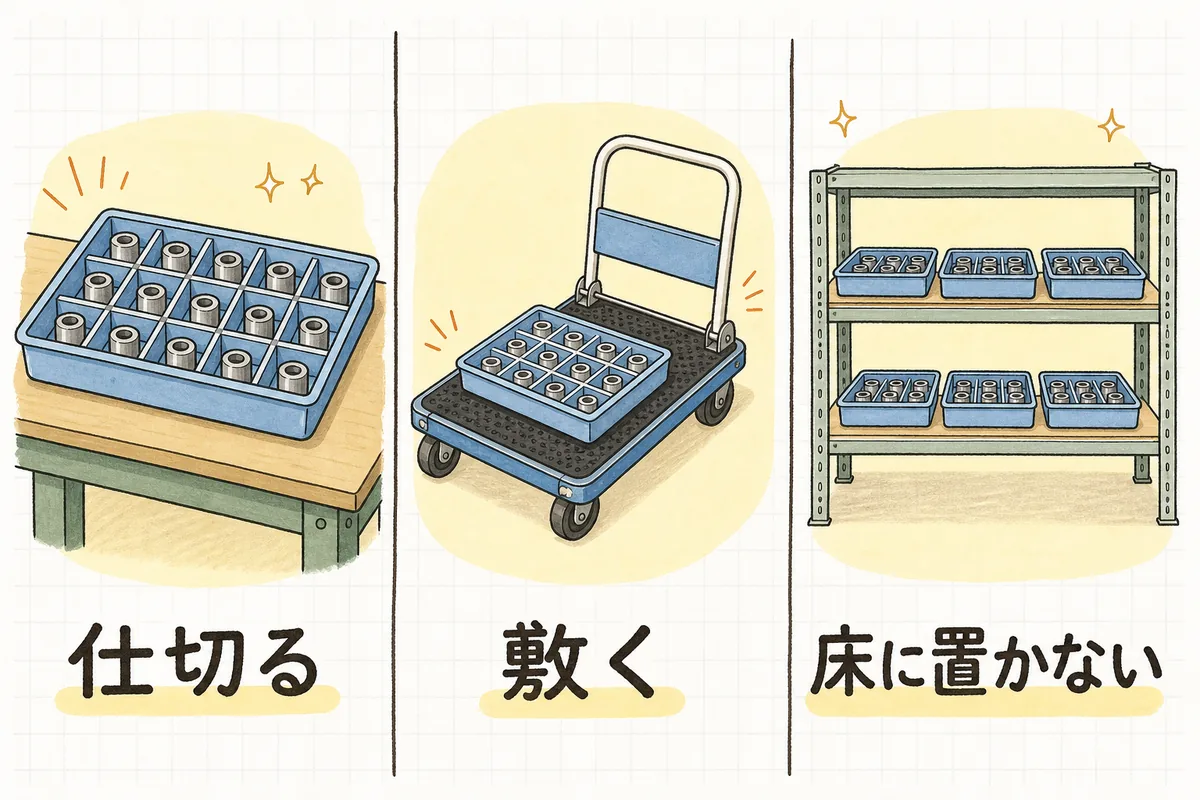
見当がついたら、いよいよ入れ物と置き方を変えます。 全部を一度に変える必要はありません。次の3つのうち、キズの多い場所に近いものを1つ選べば十分です。
仕切る──部品同士を当てない
いちばん効きやすいのが、部品同士が触れないように仕切ることです。
- 通い箱の中に、段ボールやプラスチックの仕切り板を入れる
- 仕切り付きのトレーや、部品の形に合わせて穴をあけた発泡材(ウレタンなど)を使う
- どうしてもバラで入れるときは、1段ごとに緩衝材のシートをはさみ、詰め込みすぎない
市販の仕切り付きトレーを買う前に、まず段ボールで仕切りを自作して1週間試してみるのもおすすめです。効果が見えてから、長く使える樹脂製に替えれば、ムダな買い物になりません。
敷く──硬いものとの間にクッションを
部品が金属や硬い樹脂に直接当たる場所には、やわらかいものを1枚敷きます。
- 台車の荷台、作業台の部品置き面に、ゴムマットや樹脂マットを敷く
- 部品を受ける置き台や治具の角に、クッション材を貼る
- 加工機から部品を取り出してすぐ置く場所にも、マットを1枚
マットは切りくずや油を拾いやすいので、始業時にさっと払うことまでセットにしておくと、マットの上で逆にキズが付くことを防げます。
床に置かない──置き場所と積み方を決める
置き場が決まっていないと、部品は床や空いている隙間に置かれがちです。 床に直に置いた箱は、足や台車が当たりやすく、ほこりも入りやすくなります。
- 工程の間の仮置き場に、棚か置き台を決めて、床には直接置かない
- 箱を積む段数を決める(例:「2段まで」)。重い箱は下に
- 棚の手前に「ここに置く」の線や表示をして、置き方をそろえる
置き場の決め方は、工具・治具の置き場を決めて、探すムダを減らす整理の手順 と同じ考え方で進められます。
運び方は「ゆっくり」より「揺れない道」をつくる
作業者に「ゆっくり運んで」とお願いしても、忙しい日はどうしても急いでしまいます。 それより、台車の通り道の段差にスロープを置く、溝にふたをする、キャスターを静かなものに替えるなど、揺れない道をつくるほうが長続きします。
人の注意に頼らない考え方は、ポカヨケの作り方、人のミスを仕組みで止める始め方 とも通じています。
影響──小さなキズでも、積み重なると大きい
打痕・キズの不良は、1個ずつ見ると小さな話に見えます。 でも、数字にしてみると意外と大きいことがあります。
たとえば、月に1,000個流す部品で、打痕・キズによる不良が2%出ているとします。
- 不良になる数:1,000個 × 2% = 月20個
- 1個あたりの原価が1,500円なら:20個 × 1,500円 = 月30,000円
- 1年続くと:30,000円 × 12か月 = 年360,000円
ここに、作り直しの段取りや、手直し・選別にかかる時間、納期への影響も加わります。 仕切りやマットにかかる費用は、多くの場合これよりずっと小さく済みます。
それ以上に大きいのは、お客さんの手元でキズが見つかったときの信頼です。 加工の腕がよくても、届いた部品にキズがあると、それだけで印象が下がってしまいます。逆に、きれいに仕切られた箱で届く部品は、それだけで「丁寧な工場だな」と伝わります。
不良のコストを自社の数字でつかみたいときは、不良率を記録して傾向をつかむ、簡単な集計の始め方 や 町工場のツール も使えます。
明日やること
明日は、次の3つだけで十分です。
- 最近見つかった打痕・キズの部品を1つ手に取り、キズの「形」と「位置」をメモする
- その部品の通り道を、加工機から出荷場所まで一度だけ歩いて見る
- いちばん当たっていそうな場所に、仕切り・マット・置き台のどれか1つを試す
記録や仕組みづくりは、そのあとで大丈夫です。まず1か所、1つの工夫から始めてみましょう。
1か月だけ、数を数えて確かめる
工夫を入れたら、1か月だけ打痕・キズの数を数えます。 検査のときに「打痕・キズ」の欄を1つ作り、正の字で数えるだけで十分です。
減っていれば、それで十分な成果です。ほかの品番や工程にも広げていきましょう。 もし減っていなければ、キズが付く場所の見当が違っていたサインなので、責めずにもう一度、通り道を歩いてみてください。
打痕・キズを防ぐ運搬・保管チェックリスト
- 見つかったキズの「形」と「位置」を記録しているか
- 部品の通り道(取り出し→運搬→仮置き→次工程)を一度歩いて見たか
- 通い箱の中で、部品同士が触れないように仕切っているか
- バラで入れるときに、詰め込みすぎや緩衝材なしになっていないか
- 台車の荷台や作業台の置き面に、マットなどを敷いているか
- 部品を受ける置き台や治具の角に、硬い当たりが残っていないか
- マットの上の切りくずや油を、始業時に払っているか
- 工程の間の仮置き場が決まっていて、床に直接置いていないか
- 箱の積み方(段数・重い箱の位置)が決まっているか
- 台車の通り道の段差や溝に、手を打っているか
- 工夫を入れたあと、1か月だけ打痕・キズの数を数えているか
全部そろえる必要はありません。 まずは「キズの形を見る」と「1か所に1つの工夫を入れる」の2つができれば、工程の間のキズはもう"誰も見ていない時間"ではなくなります。
よければ、こちらも
- キズのある部品を見つけたあとの扱いは 不良品の識別・隔離のやり方。後工程への流出を防ぐルール にまとめています。
- どこまでのキズを不良にするかは 良品か不良かで迷う日に。限度見本で判断をそろえる手順 が役立ちます。
- 工程の間で部品が山になっているなら 「気づけば山になっている」仕掛品の滞留を、工程の渡し方で減らす も近い話です。
- 運ぶ距離そのものを減らすなら 工場のレイアウト・動線を見直す。運搬のムダを減らす小さな手順 をどうぞ。
せっかく腕をふるって削り出した部品に、運んでいる間にキズが付く。 それは、作った人にとっていちばん悔しいことかもしれません。
でも、そのキズは誰かのせいではなく、入れ物と置き方で防げるものです。 段ボールの仕切り1枚、ゴムマット1枚が、みんなの仕事をきれいなままお客さんに届けてくれます。
まずは明日、キズのある部品を1つ手に取ってみましょう。そこから、この工場の「丁寧さ」は、もっと伝わるようになっていきます。