一人で2台、3台。多台持ちで手待ちを減らす巡回と段取りの組み方
3台目の合図灯が光ったとき、まだ1台目の寸法をノギスで当てている最中でした。
奥の機械はさっきから止まったままです。手前の機械は、そろそろ材料が切れます。頭の中では順番が決まっているのに、体はひとつしかありません。
夕方、日報を書きながら「今日は3台とも動かしたはずなのに、思ったほど数が上がらなかったな」と思う。この感覚、多台持ちをしている現場ではよくあることです。
そして厄介なのは、原因が「自分の動きが遅いから」に見えてしまうところです。実際には、動きの速さより先に決まっていることがあります。受け持つ台数と、機械の組み合わせです。
結論:多台持ちがうまく回るかどうかは、①機械1台あたりの「手作業」「自動運転」「歩行」の3つの時間を測る → ②受け持てる台数の目安を計算で出す → ③自動運転の長い機械を軸に組み合わせる → ④巡回の順路と、加工を始める時刻をずらす → ⑤1週間だけ、止まっていた時間を数えて調整する — この順番でほぼ決まります。いちばん先に測るのは「自動運転の時間」です。 ここが短い機械を何台も抱えると、どれだけ機敏に動いても機械は止まります。
やることを並べると、こうなります。
- 機械ごとに、手作業・自動運転・歩行の3つの時間をストップウォッチで測る
- 受け持てる台数の目安を、その場で計算する
- 台数の中身(どの機械とどの機械を組むか)を決める
- 巡回の順路と、加工開始時刻のずらし方を決める
- 1週間試して、機械が止まっていた時間を数える
いちばん手間がかからないのは1番です。新しい道具も、システムも要りません。スマホのストップウォッチと紙が1枚あれば、今日の午後から測れます。
何が起きているか — 台数は「気合い」ではなく計算で決まっている
多台持ちがしんどくなるとき、現場ではだいたい同じことが起きています。機械が終わったのに、人が来られない。 加工は終わっているのに、扉が開くのを待っている時間がある。
この待ち時間は日報に出てきません。日報に出るのは「何個できたか」だけです。だから、しんどさの正体が見えないまま、「もっと早く回れば」という話になりがちです。
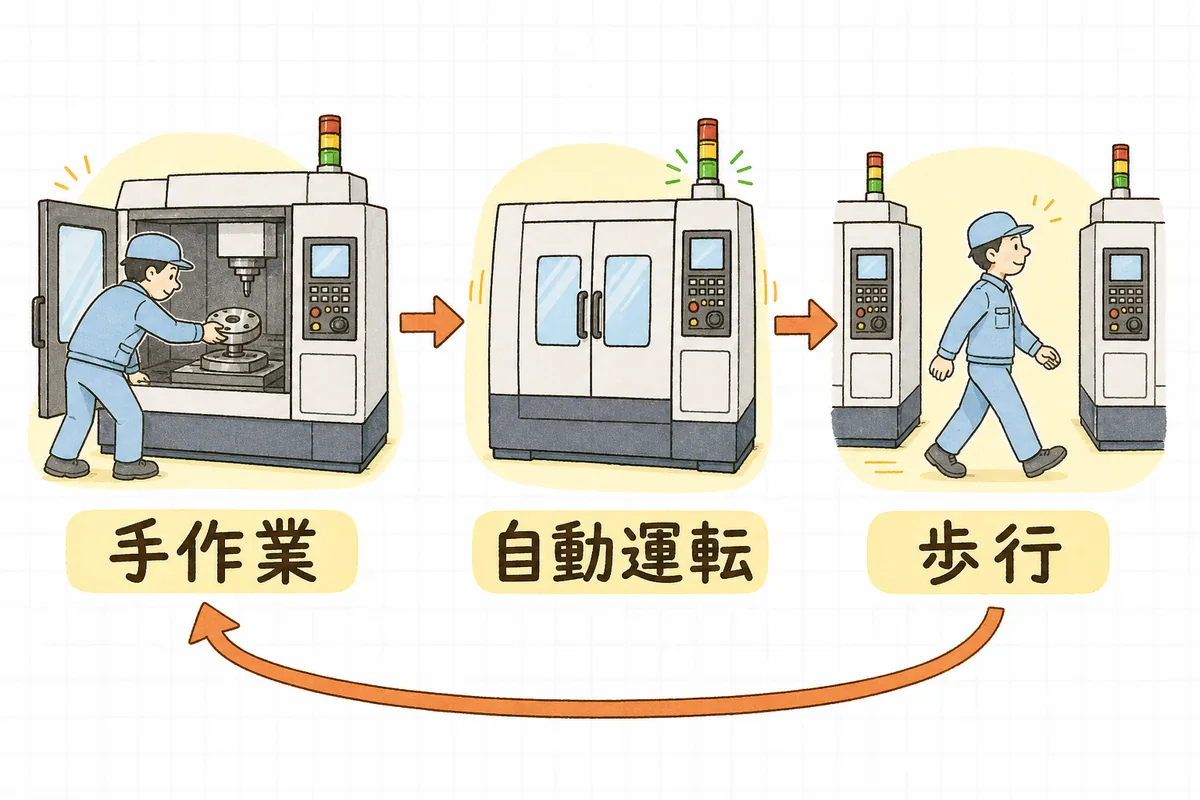
でも、機械が待つかどうかは、実は最初から決まっています。決めているのは、次の3つの時間です。
手作業の時間。 扉を開けて、加工の終わった品物を外して、切粉を払って、次の材料をつかんで、位置を決めて、扉を閉めて、起動ボタンを押すまで。ここに簡単な寸法確認が入る現場も多いはずです。
自動運転の時間。 起動ボタンを押してから加工が終わるまで、機械がひとりで動いている時間です。この時間が、あなたが他の機械に行ける時間の元手になります。
歩行の時間。 機械と機械の間を移動する時間。10メートル離れていれば往復で10秒前後、通路に台車やパレットが置かれていれば、それ以上かかります。
この3つで、受け持てる台数の上限はほぼ決まります。人の器用さの差が効いてくるのは、そのあとの話です。
だから、うまく回っていない現場に必要なのは、たいてい「もっと速く動く」ことではありません。測って、台数か組み合わせのどちらかを直すことです。
受け持てる台数の目安を出す
測った3つの時間から、受け持てる台数のおおよその上限が出ます。考え方はこうです。
1台の機械がひとまわりする時間は、手作業+自動運転です。その間に、あなたはn台をひとまわり回ってこないといけません。1台に立ち寄るのにかかるのは、手作業+歩行です。
つまり、こうなります。
受け持てる台数の目安 =(手作業+自動運転)÷(手作業+歩行)
数字を入れてみます。
例1:長めの加工が続く旋盤
- 手作業:1.5分(着脱・切粉払い・簡単な確認)
- 自動運転:8分
- 歩行:0.5分
(1.5 + 8)÷(1.5 + 0.5)= 9.5 ÷ 2.0 = 4.75
小数点以下は切り捨てて、計算上は4台まで。
例2:小物の短いサイクル
- 手作業:1.2分
- 自動運転:2分
- 歩行:0.5分
(1.2 + 2)÷(1.2 + 0.5)= 3.2 ÷ 1.7 = 1.88
こちらは、計算上1台です。自動運転が2分しかない機械は、2台目を持った時点でどちらかが必ず待ちます。
この差が、多台持ちの本質です。同じ人が同じ速さで動いても、機械の顔ぶれが違えば持てる台数は変わります。
計算値をそのまま使わない
ここが実務の勘どころです。上の式は、何ごとも起きない前提の数字です。実際には、こういうことが起きます。
- 切粉がからんで、取り除くのに1分
- 寸法が振れていて、工具補正を入れる
- 材料の棒が終わって、補充に行く
- 客先から電話が入る
- 別工程から「これ、先に流せますか」と声がかかる
だから、計算値から1台引くか、7割くらいに見るのが現実的です。例1なら4.75なので、実際に走らせるのは3台。ここで4台にすると、何かひとつ起きただけで全部が遅れます。
余裕を切り詰めて上限いっぱいで組むと、良い日は数が出ますが、悪い日の落ち込みが大きくなります。平均を上げるより、悪い日を作らないほうが、納期は守れます。
具体例 — 3台から2台に減らして、数が増えた話
ある工場での話として、具体的に追ってみます。
マシニング2台と旋盤1台を一人で受け持っていました。ずっと3台です。理由は特になく、人が減ったときにそうなって、そのままになっていました。
ある週、リーダーが3日かけて時間を測りました。ストップウォッチと、A4の紙が1枚です。
分かったのは、マシニングの2台は自動運転が20分前後と長く、旋盤だけが自動運転3分の小物リピート品を流していた、ということでした。旋盤の手作業は1分。式に入れると、旋盤単体でも(1+3)÷(1+0.5)= 4 ÷ 1.5 = 2.67。マシニング側は自動運転が長いので、余裕はマシニングにありました。
問題は、旋盤が3分ごとに人を呼ぶことでした。マシニングで段取りを組んでいる最中にも、3分おきに旋盤が上がります。行けなければ旋盤は止まり、行けばマシニングの段取りが細切れになります。
やったことは、単純でした。旋盤の小物を、まとめて別の時間帯に流すことにしたのです。午前中はマシニング2台に集中し、午後の2時間だけ旋盤に張りつく。
結果として、一人が同時に見る台数は3台から2台に減りました。それでも、その週の出来高は前の週より増えました。理由は、マシニングの段取り替えが途中で中断されなくなったことと、旋盤の待ち時間がなくなったことです。
多台持ちは、台数を増やすほど強くなる仕組みではありません。 機械が待たない範囲で、いちばん多く回せる組み合わせを探す仕事です。
影響 — 台数の無理は、まず品質に出る
台数に無理があるとき、最初に削られるのは加工時間ではありません。確認の時間です。
削られやすいのは、こういうところです。
- 初品の寸法確認を、いつもより短く済ませる
- 途中の抜き取り確認を1回飛ばす
- 工具の摩耗を見る目視を、次の巡回に回す
- 前の品物の切粉を、払いきる前に次を掴む
どれも、その場では何も起きません。問題が見えるのは、あとから寸法が振れていたとき、まとめて出戻ってきたときです。
さらに、安全面も静かに削られます。台数が多いと、通路を早足で歩くようになります。床の油や切粉、通路に仮置きされたパレットが、そのまま危なさになります。多台持ちを組むときは、巡回する通路の状態も一緒に見てください。 歩行時間を短くしたいなら、まず通路を空けるのが先です。
なお、機械が止まっていた時間を数字で見たいときは、稼働率と可動率の違いを押さえておくと話が早くなります。詳しくは 設備の稼働率と可動率、違いと測り方をやさしく整理 にまとめています。
明日やること — 5つの手順
1. 3つの時間を、1台ずつ測る
紙を1枚用意して、機械ごとに3つの数字を書くだけです。
- 手作業:扉を開けてから、起動ボタンを押すまで
- 自動運転:起動ボタンから、加工が終わるまで
- 歩行:その機械から、次に行く機械までの片道
測るのは各3回で十分です。平均でなく、いちばん時間がかかった回を使ってください。多台持ちの設計は、良い日ではなく普通の日に合わせます。
自動運転の時間は、機械の画面に表示されているサイクルタイムをそのまま使える場合もあります。ただし、品番によって違うので、いま流している品番で確認してください。
2. 台数の目安を計算する
その場で式に入れます。
(手作業 + 自動運転)÷(手作業 + 歩行)
複数の機械を組む場合は、自動運転がいちばん短い機械を基準にすると安全側になります。短い機械が人を呼ぶ間隔が、実質の制約になるからです。
出た数字から1台引く。それが、明日から走らせる台数です。
3. 組み合わせを決める
台数が同じでも、中身で結果が変わります。目安はこうです。
- 軸にするのは、自動運転が長い機械(20分回るものが1台あると、他が楽になる)
- 短サイクルの機械は、1台までに抑える(3分ごとに呼ばれる機械が2台あると、ほぼ回りません)
- 段取り替えが多い品番は、同じ時間帯に重ねない
- 同じ日に、初めて流す品番を2つ入れない(初品確認が重なります)
段取り替えは多台持ちのいちばんの弱点です。段取り替えの間、あなたは1台に張りついています。その間、他の機械が止まらないよう、自動運転がいちばん長い品番が回っている時間帯に段取り替えをぶつけるのがコツです。
段取り替えそのものを短くする話は、段取り替えを短くする、シングル段取りの始め方 が近い内容です。準備を機械の外でやる形(外段取り)に寄せるほど、多台持ちは組みやすくなります。
4. 巡回の順路と、開始時刻のずらし方を決める
回る順番は、歩く距離が短くなる一方通行にします。行ったり来たりを1回減らすだけで、1日では意外な時間になります。
そして、多台持ちで見落とされやすいのがこれです。朝、全部の機械を同時に起動しない。
同時に起動すると、終わる時刻も重なります。3台が同じタイミングで上がると、2台は必ず待ちます。だから、わざと2〜3分ずらして起動します。ずらすのは、いちばん自動運転が短い機械を先、長い機械を後にすると収まりやすいです。
朝の一手間ですが、これだけで待ち時間が消える現場はかなりあります。
5. 1週間だけ、止まっていた時間を数える
1週間、紙の端でいいので、「機械が終わっているのに、自分が行けなかった時間」を、気づいたときだけ書きます。正確でなくて構いません。「マシニング2号、5分待たせた」で十分です。
1週間分を見ると、どの機械が待っているかがはっきり出ます。
- 特定の1台だけが待っている → その機械を組み合わせから外すか、品番を変える
- 全部がまんべんなく待っている → 台数が1台多い
- 段取り替えの時間帯だけ待っている → 段取り替えのタイミングをずらす
やることが、これで決まります。感覚ではなく、紙に残った数字で決められるのが大事なところです。
呼び出しに気づく工夫
合図灯(積層灯)が見える位置にあるか、一度立って確かめてみてください。機械の陰になっていたり、通路の向きと合っていなかったりすることがあります。灯の向きを変えるだけで、気づくのが数十秒早くなります。
最近は、あと付けのセンサーで機械の停止をスマホに通知できる仕組みも、小規模から導入しやすくなっています。ただ、これは台数と組み合わせを直したあとの話です。順番を逆にすると、鳴り続ける通知に追われるだけになります。まずは紙とストップウォッチからで十分です。
多台持ちを組むときのチェックリスト
まず1つだけやるなら、これだけで十分です。
- 受け持っている機械のうち1台で、手作業・自動運転・歩行の3つの時間を測ったか
この3つの数字が出た時点で、台数が適正かどうかは計算できます。 残りは、手が空いたときに少しずつで大丈夫です。
慣れてきたら確認:
- 計算で出た台数から、1台引いた数で組んでいるか
- 自動運転がいちばん短い機械を基準に考えているか
- 短サイクル(自動運転が数分)の機械を2台以上抱えていないか
- 段取り替えの時間帯が、他の機械の長い自動運転と重なっているか
- 朝の起動時刻を、機械ごとにずらしているか
- 巡回の順路が、行ったり来たりにならず一方通行になっているか
- 巡回する通路に、台車やパレットが仮置きされていないか
- 合図灯が、自分のいる位置から見える向きになっているか
- 初めて流す品番を、同じ日に2つ以上入れていないか
- 途中の寸法確認を、機械の自動運転中にできる形にしているか
- 「待たせた時間」を1週間だけでも書き留める紙があるか
全部そろっていなくて構いません。上のひとつが動くだけでも、来週の待ち時間は変わります。
よければ、こちらも
- 機械が止まっていた時間を数字で押さえるなら、設備の稼働率と可動率、違いと測り方をやさしく整理 から読むと話が早いです。
- 段取り替えの時間そのものを縮めるには、段取り替えを短くする、シングル段取りの始め方 が近い内容です。
- 数十秒の停止が積み重なって回らないときは、チョコ停を記録して減らす。小さな停止の潰し方を整理 を先に見てみてください。
- 歩行の時間が長いと感じたら、工場のレイアウト・動線を見直す。運搬のムダを減らす小さな手順 の見直し方が使えます。
- どの品番を先に流すかで迷うときは、どれを先に流すか迷わない、生産の優先順位ルールの作り方 をあわせてどうぞ。
- 受け持てる人を増やす段になったら、スキルマップのつくり方、多能工化はまず一枚の表から が次の一歩になります。
合図灯が3つ同時に光っていた日のことを、責める必要はありません。
あれは、動きが遅かったからではなく、そもそも3つが同時に上がる組み方になっていたというだけの話です。原因が自分の外にあると分かるだけで、少し肩の力は抜けます。
多台持ちは、根性で台数を増やす仕事ではありません。機械が待たない範囲を測って、その中でいちばん多く回す。それだけの、地味な設計の仕事です。そして設計は、紙とストップウォッチがあれば今日からできます。
一人で2台、3台を回してきた時間の中で、あなたはもう、どの機械がどれくらいで上がるかを体で覚えているはずです。今日やるのは、その感覚に数字をつけてあげることだけです。
3つの時間を測り終えたとき、来週の段取りは、もう少し落ち着いた形になっています。