手直しか作り直しか。不良が出た日の判断の順番と記録の残し方
金曜の夕方、最終検査で手が止まる。
50個のうち、5個か6個。目で見てわかる浅いキズが入っている。納期は月曜の午前。材料はもう在庫にない。
「これ、磨けば消えますよね」と若手が言う。たぶん消えます。時間もそんなにかかりません。
でも、磨いていいものかどうかは、別の話です。
この場面でいちばん怖いのは、判断を間違えることではありません。判断の順番を決めていないせいで、その場の空気で決まってしまうことです。 納期が迫っていれば「直そう」に傾く。客先が厳しければ「作り直そう」に傾く。同じ不良でも、出た曜日によって違う結論になる。
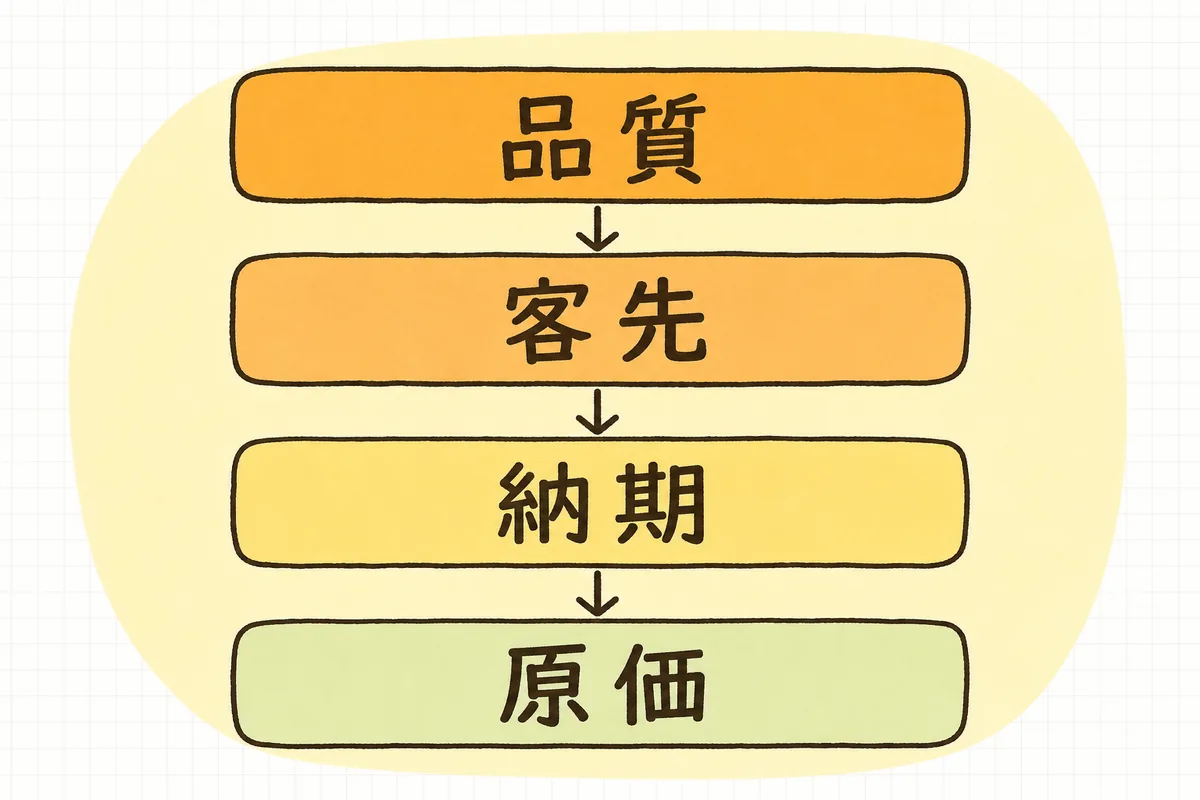
この記事では、その場の空気ではなく順番で決められるように、見る順番を4つに固定します。あわせて、決めたあとに3行だけ残す記録の付け方もまとめました。手直しは、いちばん記録に残りにくい仕事だからです。
結論:不良が出たら、①品質 → ②客先 → ③納期 → ④原価の順に見ます。①で「規格に戻せない」なら、そこで作り直しか客先相談に決まります。金額を比べるのは、いちばん最後です。 先に電卓を叩くと、規格から外れた品物を安いほうの理由で通してしまいます。決めたら、品名・どうしたか・かかった分数の3行を残しておきます。
進め方は、こうです。
- 判断の順番を紙1枚に決めて、検査台のそばに貼る
- 手直しの可否を「削る/足す/やり直す」の3つで見分ける
- 原価は3つ足すだけで比べる(時間×賃率+材料+段取り)
- 決めた人と決めた理由を、3行残す
- 月に一度、手直しにかかった時間だけ合計する
いちばん効くのは1番です。順番が紙になっていないと、忙しい日ほど順番が入れ替わります。
何が起きているか — 手直しは、記録に残らない仕事
不良が出たときの選択肢は、実は4つあります。
| 選択肢 | 中身 |
|---|---|
| 手直し | 追加の作業で規格内に戻して、良品として出す |
| 作り直し | その分だけ、材料から作り直す |
| 特別採用(特採) | 規格から外れたまま、客先の承認をもらって使ってもらう |
| 廃棄 | 直せず、作り直しも間に合わないので、数量を減らして相談する |
3つ目の「特別採用(特採)」は、聞き慣れないかもしれません。規格には合っていないけれど、機能上は問題ないので、客先に事情を説明して承認をもらったうえで、そのまま納めさせてもらうことです。会社によっては「特採申請」「ロット特別採用」と呼びます。承認をもらうのが前提なので、黙って出すこととはまったく別のものです。
現場でよく起きるのは、この4つのうちいちばん手が動くものが選ばれることです。多くの場合、それは手直しです。
手直しは「なかったこと」になりやすい
作り直しをすれば、材料が動きます。倉庫から出庫され、加工機が回り、日報に製番と時間が乗ります。誰が見ても、そこに仕事があったことがわかります。
手直しは、そうなりません。
- 材料が動かないので、出庫の記録に出てこない
- 元の製番の作業時間に紛れるか、残業時間に消える
- 「ちょっと磨いただけ」なので、報告するほどのことに思えない
つまり手直しは、やった人の手間だけが増えて、どこにも残らないという性質を持っています。
残らないと、3つのことが起きる
ひとつ目は、手直しの本当のコストが誰にも見えないことです。1回30分でも、月に10回あれば5時間です。それが翌月の見積に反映されることはありません。
ふたつ目は、規格ぎりぎりの品物が出やすくなることです。判断の順番が決まっていないと、「間に合わせたい」という気持ちが先に立ちます。磨けば見た目は良くなる。でも寸法は戻っていない。ここが、いちばん危ないところです。
みっつ目は、同じ不良が繰り返されることです。手直しで乗り切った不良は、記録に残らないぶん、原因を追う対象にもなりません。次のロットでも同じことが起きて、また磨きます。
ここで悩んでいる時点で、その現場はきちんと品質を見ようとしています。問題は姿勢ではなく、その場で判断するための順番が用意されていないことです。
出てしまった不良を後工程に流さない仕組みは 不良品を識別・隔離して、後工程への流出を止める現場ルール、件数のつかみ方は 不良率を記録して傾向をつかむ、集計の始め方 にまとめています。
判断の順番 — 金額を比べるのは、いちばん最後
見る順番は、次の4つです。上から順に見て、そこで結論が出たら下は見ません。
① 品質 — 規格に戻せるか
最初に見るのは、その手直しで図面の規格内に戻るのかどうかです。見た目が良くなるかどうかではありません。
見分け方は、手直しの中身を次の3つに分けると早くなります。
| 型 | どんな手直しか | 見るところ |
|---|---|---|
| 削る | 研磨、バリ取り、追加の切削、ペーパー掛け | 寸法が減る。板厚・外径・深さが公差の下限を割らないか |
| 足す | 溶接の肉盛り、再メッキ、塗り直し、充填 | 熱や密着で新しいリスクが出る。材質・強度・膜厚の指定を確認 |
| やり直す | 洗い直し、組み直し、梱包し直し、ラベル貼り替え | 素材そのものは変わらない。比較的通しやすい |
いちばん事故が多いのは「削る」型です。削った瞬間に、寸法は元に戻せません。 キズが消えても公差から外れていたら、それは良品ではなく、見た目のきれいな不良品です。
「足す」型は、通ることもありますが条件つきです。肉盛りしたところの硬度、再メッキの膜厚、塗り直しの密着。図面や仕様書に指定があるなら、そこを満たせるかを先に確かめます。
「やり直す」型は、比較的安心して選べます。素材に手を入れないからです。
公差の読み方に自信が持てないときは 図面の公差の読み方。はめあいと幾何公差でつまずかないために、良品と不良品の線引きをそろえる話は 限度見本で判断をそろえる。作り方と運用のしかた が参考になります。
② 客先 — 手直し品を納めていい約束になっているか
規格に戻せるとしても、そこで即決はしません。客先との取り決めで、手直し品の扱いが決まっている場合があるからです。
確認したいのは、この3つです。
- 図面や仕様書に「再加工不可」「補修禁止」の指定がないか
- 品質取り決め書・購買基本契約に、手直し時の連絡義務が書かれていないか
- 過去に同じ品目で、手直しについてやり取りした記録が残っていないか
自動車部品や医療機器のように、追いかけができることを求められる品目では、手直しそのものを事前承認制にしていることがあります。ここを飛ばすと、品質の問題ではなく約束の問題になります。あとから発覚したときにこじれるのは、たいていこちらです。
判断がつかないときは、電話1本が最短です。「規格には戻せるのですが、補修の扱いを確認させてください」と聞くだけで済みます。
③ 納期 — 作り直して間に合うか
ここでようやく時間の話になります。見るのは3つです。
- 材料が手元にあるか(無ければ、入荷までの日数)
- 機械の空きがあるか(段取り替えを含めて、いつ流せるか)
- 検査と出荷の締め切りに間に合うか
作り直しが間に合わないとわかったら、選択肢は「手直し」か「特採の相談」か「数量を減らして分納の相談」に絞られます。間に合わないのに黙って進めるのが、いちばん傷が深くなります。
遅れそうだとわかった時点での伝え方は 納期遅延の連絡と、再発を防ぐ進め方 にまとめています。
④ 原価 — どちらが安いか
①〜③をくぐり抜けて、はじめて金額を比べます。両方とも選んでいい状態になったときだけ、安いほうを選ぶという順番です。
比べ方は、3つ足すだけで足ります。
手直しの費用  = 手直しにかかる時間 × 時間チャージ + 追加でかかる材料費
作り直しの費用 = 材料費 + 加工時間 × 時間チャージ + 段取り替えの時間 × 時間チャージ
検査のやり直しは、どちらにも発生します。忘れやすいので、時間に含めておきます。
時間チャージ(賃率)は、1時間あたりいくらで仕事をしているかの数字です。まだ自社の数字を出していないなら、加工賃の時間チャージを自社で計算する手順 が入口になります。
具体例 — 同じキズでも、結論が変わった2つのロット
ケース1:磨けば消えるが、公差から外れる
アルミのブラケット、ロット50個。最終検査で8個に、深さ0.3mmほどのキズが見つかりました。不良率は 8 ÷ 50 = 16% です。
図面の板厚指定は t3.0±0.1。つまり許されるのは 2.9mm から 3.1mm の範囲です。
まず①の品質から見ます。キズを消すには、その面を0.3mm以上削る必要があります。削ったあとの板厚は 3.0 − 0.3 = 2.7mm。公差の下限 2.9mm を下回ります。
この時点で、手直しは選べません。 金額を計算するまでもなく、結論は「作り直し」か「客先に相談」の二択に絞られました。
ただ、参考までに金額も出してみます。時間チャージは 4,500円/時 とします。
もし手直しした場合
| 項目 | 計算 | 金額 |
|---|---|---|
| 研磨 | 15分 × 8個 = 120分 = 2.0時間 × 4,500円 | 9,000円 |
| 再検査 | 3分 × 8個 = 24分 = 0.4時間 × 4,500円 | 1,800円 |
| 合計 | 144分(2.4時間) | 10,800円 |
作り直した場合
| 項目 | 計算 | 金額 |
|---|---|---|
| 材料費 | 700円 × 8個 | 5,600円 |
| 加工 | 12分 × 8個 = 96分 = 1.6時間 × 4,500円 | 7,200円 |
| 段取り替え | 30分 = 0.5時間 × 4,500円 | 2,250円 |
| 再検査 | 3分 × 8個 = 24分 = 0.4時間 × 4,500円 | 1,800円 |
| 合計 | 150分(2.5時間)+ 材料 | 16,850円 |
差は 16,850 − 10,800 = 6,050円。手直しのほうが 6,050円 安い、という数字が出ます。
そして、この6,050円は選んではいけない6,050円です。
もし①を飛ばして金額から見ていたら、「6,000円も違うなら磨こう」となっていたはずです。磨いた品物は見た目がきれいで、キズもありません。外から見て問題に気づけないぶん、あとで見つかったときの話が重くなります。
この工場が実際に取ったのは、少し違う道でした。作り直しは月曜の朝に間に合わないとわかったので、客先に電話をして事情を伝え、キズのある8個について、機能面で問題ないか判断を仰いだのです。結果は「そのキズなら支障ないので、報告書を添えて納品してほしい」。特別採用として処理され、追加の費用はかかりませんでした。
もちろん、毎回この返事がもらえるわけではありません。断られることもあります。それでも、黙って磨くよりは、聞くほうがずっと安全です。
ケース2:作り直したら、材料が丸ごと無駄になる
同じ月、別のロットです。ステンレスのプレート、ロット20個の全数に、洗浄の残りが見つかりました。細かい切粉が面に付いたまま、次工程へ回りかけていた状態です。
①の品質から見ます。洗い直しは「やり直す」型です。素材に手を入れず、本来やるはずだった作業をもう一度やるだけなので、規格に戻せます。板厚も外径も変わりません。
②の客先。図面に補修の制限はなく、洗浄はもともと通常工程の一部です。問題ありません。
③の納期。洗い直しは 1個2分。20個で 40分 = 約0.67時間です。当日中に終わります。
④の原価。
- 手直し:0.67時間 × 4,500円 ≒ 3,000円
- 作り直し:材料だけで 1,200円 × 20個 = 24,000円(これに加工と段取りが乗る)
桁が違います。 ここで作り直しを選ぶ理由はありません。使える材料を20個ぶん捨てることになります。
このケースで大事なのは、「不良が出たら作り直すのが誠実」ではないということです。誠実さの中身は、作り直すことではなく、規格に戻せるかどうかを先に確かめることのほうにあります。
2つのケースを並べてみる
| ケース1(キズ) | ケース2(洗浄の残り) | |
|---|---|---|
| 手直しの型 | 削る | やり直す |
| ①品質:規格に戻るか | 戻らない(板厚が公差外) | 戻る |
| ②客先:手直しの制限 | 確認が必要だった | なし |
| ③納期:作り直しで間に合うか | 間に合わない | (手直しで当日中) |
| ④原価:安いのは | 手直し(6,050円 安い) | 手直し(21,000円以上 安い) |
| 結論 | 客先に相談 → 特別採用 | 手直し |
金額だけを見れば、どちらも「手直し」です。でも中身はまったく違います。④が同じ答えでも、①が違えば別の話になる——これが、順番を決めておく理由です。
影響 — 順番が決まっていると、何が変わるか
| 順番がないとき | 順番があるとき | |
|---|---|---|
| 決め方 | その日の納期の切迫具合で変わる | どの日でも同じ順で見る |
| 決める人 | その場にいたいちばん立場が上の人 | 誰でも同じ結論にたどり着く |
| 公差の確認 | 忙しいと飛ばされる | ①なので必ず通る |
| 客先への連絡 | 「言わなくていいか」と迷う | ②で判断がつく |
| 手直しの工数 | 残業に紛れて消える | 分数で残る |
| 見積への反映 | されない | 月次の合計から反映できる |
| 若手の学び | ベテランの背中を見るだけ | 順番を覚えれば自分で判断できる |
最後の行が、いちばん静かに効いてきます。
判断がベテランの頭の中にあるうちは、その人がいない日に不良が出ると現場が止まります。順番が紙になっていれば、若手が「①から見ました。板厚が公差外なので、作り直しか相談だと思います」と言えるようになります。判断そのものを教えなくても、判断の順番なら渡せます。
ベテランの頭の中を言葉にしていく話は 勘やコツを言葉にする、暗黙知の引き出し方 にまとめています。
明日やること — 5つの手順
手順1:判断の順番を紙1枚にして貼る
A4を1枚。書くのは、これだけで足ります。
不良が出たら、上から順に見る
① 品質:手直しで図面の規格に戻るか(削る手直しは寸法を確認)
② 客先:再加工不可の指定・連絡の約束がないか
③ 納期:作り直して間に合うか(材料・機械の空き)
④ 原価:①〜③が両方OKなら、安いほうを選ぶ
※ ①か②で引っかかったら、その場で決めずに相談する
貼る場所は、最終検査をする台のそばです。事務所ではありません。判断は、品物を見ている場所で起きます。
手順2:手直しの可否を3つの型で見分ける
紙の裏に、この3行を足しておきます。
- 削る(研磨・バリ取り・追加切削)→ 寸法が減る。公差の下限を必ず確認
- 足す(肉盛り・再メッキ・塗り直し)→ 新しいリスクが出る。指定を確認
- やり直す(洗い直し・組み直し・梱包し直し)→ 素材は変わらない。比較的通しやすい
迷ったら「これは削る話か、足す話か、やり直す話か」と自分に聞くだけで、見るべきところが決まります。
手順3:原価は3つ足すだけで比べる
比較用の欄を、紙の下半分に作っておくと早いです。
| 手直し | 作り直し | |
|---|---|---|
| 時間(分) | ||
| 時間 × 時間チャージ | ||
| 材料費 | (追加ぶんのみ) | |
| 段取り替え | — | |
| 合計 |
電卓を一度叩けば埋まります。大事なのは、この欄を①〜③のあとに埋めることです。先に埋めてしまうと、金額のほうが判断を引っぱります。
手順4:3行だけ残す
決めたら、その場で3行残します。ノート1冊でもExcel1枚でもかまいません。
| 項目 | 書き方 | 例 |
|---|---|---|
| 何が/どれだけ | 品名・製番・数量・不良の中身 | 8/25 ブラケット 製番1234 8個 キズ |
| どうしたか | 手直し/作り直し/特採/廃棄 と、決めた人 | 特採(客先確認済)/決:山田 |
| 何分かかったか | 追加でかかった時間 | 45分(連絡・書類含む) |
3つ目の「何分かかったか」が、いちばん大事です。ここが空いていると、手直しはまた見えない仕事に戻ります。
理由まで書ければ理想ですが、忙しい日は無理をしなくて大丈夫です。分数だけでも残っていれば、あとから意味を持ちます。
手順5:月に一度、手直しの時間だけ合計する
月末に、記録の「分数」の列だけ足します。10分もかかりません。
たとえば、ひと月ぶんを足したら 合計9時間 だったとします。時間チャージ 4,500円/時 なら、9 × 4,500 = 40,500円。年間に直すと 40,500 × 12 = 約49万円 ぶんの時間を、手直しに使っている計算になります。
この数字は、誰かを責めるためのものではありません。使い道は、次の2つです。
- いちばん多い不良ひとつだけを選んで、原因を追う対象にする
- 見積の段階で、その品目に手直しの実績があることを思い出せるようにする
全部の不良に手を打とうとしないのがコツです。1つに絞るから、翌月の分数が減ったかどうかで効いたか判定できます。
原因の追い方は 不良の原因を絞り込む、なぜなぜ分析の進め方、対策を形にするところは 再発防止の具体策を、続く形で立てる にまとめています。
手直しか作り直しかの判断チェックリスト(コピーして使えます)
その場で見る(順番どおりに)
- ①手直しの中身は「削る/足す/やり直す」のどれか、口に出した
- ①削る型なら、公差の下限を図面で確認した
- ①足す型なら、材質・硬度・膜厚などの指定を確認した
- ②図面・仕様書に「再加工不可」の指定がないか見た
- ②品質取り決め書に、手直し時の連絡義務がないか確認した
- ③材料の在庫があるか確認した
- ③機械の空きと段取り替えを含めて、間に合うか見た
- ④①〜③をくぐったうえで、金額を比べた
決め方の原則
- ①か②で引っかかったら、その場で決めずに相談すると決めた
- 金額を比べるのはいちばん最後、と決めた
- 見た目が直ることと、規格に戻ることを分けて考えると決めた
- 間に合わないとわかった時点で、その日のうちに連絡すると決めた
記録する
- 記録する場所を1か所だけ決めた(ノート1冊 か Excel1枚)
- 書くのは3行(何が/どうしたか/何分か)に絞った
- 「何分かかったか」の欄を必ず埋める、と決めた
- 決めた人の名前を残す、と決めた(責任追及ではなく、あとで聞けるように)
- 特採にした件は、客先とのやり取りの控えを一緒に残した
月に一度
- 分数の列を合計する日を、カレンダーに入れた
- 合計に時間チャージを掛けて金額にした
- いちばん多い不良を1つだけ選んで、原因を追う対象にした
- 翌月、その1つの分数が減ったか確かめると決めた
深追いしない目安
- 過去の不良をさかのぼって埋め直さない。今日出た1件から始めれば足ります
- 記録は3行のまま。項目を増やすのは、3か月続いてからで十分です
- 判断表はA4で1枚。2枚になったら、現場では読まれません
- 管理システムはまだ要りません。ノート1冊で3か月回してから考えれば大丈夫です
やらないと決めること
- 規格に戻らない品物を、金額を理由に通さない
- 手直しを、黙ってしない(客先の約束を先に確認する)
- 記録を、個人の失敗の記録として使わない
よければ、こちらも
- 出てしまった不良を後工程に流さない仕組みは、不良品を識別・隔離して、後工程への流出を止める現場ルールからどうぞ。
- 件数の傾向をつかむなら、不良率を記録して傾向をつかむ、集計の始め方が入口になります。
- 良品と不良品の線引きをそろえたいときは、限度見本で判断をそろえる。作り方と運用のしかたが助けになります。
- そもそも作り込まないための一手は、段取り替え後の初物検査で、不良の作り込みを止めるにまとめました。
- 客先まで届いてしまったときの手順は、クレーム発生時の初動対応と、是正報告書の書き方を一緒に読んでみてください。
- 寸法の不良そのものを減らす話は、寸法不良を減らす、測定と検査の基本手順にあります。
- 手直しの時間を金額に直すには、計算ツール一覧の時間チャージの計算機が使えます。
不良が出た日に迷うのは、その品物をちゃんと仕上げたかったからです。どうでもいい仕事なら、迷いません。「これ、直していいのかな」と一瞬止まれる人が、いちばん品質を守っています。
ただ、その迷いを毎回ゼロから考えるのは、しんどい。しかも忙しい日ほど、考える時間がありません。
だから、順番だけ決めておきます。①品質、②客先、③納期、④原価。この4つを上から見るだけで、その日の空気に流されずに済みます。判断が正しくなるというより、判断が毎回同じになる——現場で効くのは、そちらのほうです。
今日できることは、ひとつだけです。A4を1枚、検査台のそばに貼ってみてください。 4行書くだけで結構です。次に不良が出たときに、若手がその紙を指差して「①から見ました」と言ってくれたら、それがいちばんの成果です。
手直しは、これからも必要な仕事です。なくす必要はありません。順番と、かかった分数。この2つが残るだけで、同じ手直しが、次のロットを良くする材料に変わります。